
Sprawdź naszą aplikację:

Reklama
Najczęstsze trudności przy spawaniu aluminium i sposoby radzenia sobie z nimi przez fachowców
28/09/2026 08:00
Spis treści
- Dlaczego spawanie aluminium wymaga doświadczenia?
- Metody spawania aluminium wybierane przez profesjonalistów
- Przygotowanie aluminium, sprzętu i materiałów
- Warstwa tlenku i problemy z czystością spoiny
- Odprowadzanie ciepła, przepalenia i odkształcenia
- Parametry i technika spawania stosowane przez fachowców
- Porowatość, pęknięcia i inne wady spoin aluminiowych
- Kontrola jakości, bezpieczeństwo i ocena gotowej spoiny
- Nowe kierunki: cyfrowa kontrola, zgrzewanie tarciowe i obróbka cieplna
Trudności przy spawaniu aluminium wynikają głównie z jego szczególnych właściwości fizycznych i chemicznych. Na powierzchni metalu szybko powstaje trudna do stopienia warstwa tlenku glinu. Topi się ona dopiero w temperaturze około 2050°C, podczas gdy samo aluminium zaczyna się topić już przy około 660°C. Metal ten przewodzi ciepło ponad trzy razy lepiej niż stal, nie zmienia koloru w widoczny sposób podczas nagrzewania i łatwo pochłania wodór, co może prowadzić do powstawania porów.
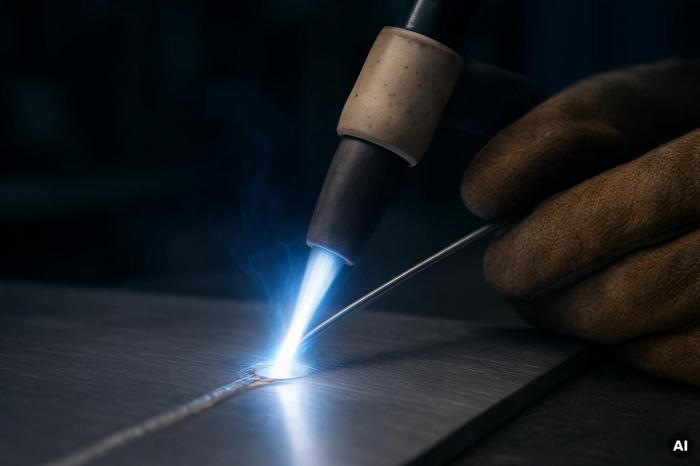
Fachowcy radzą sobie z tymi problemami dzięki dokładnemu odtłuszczaniu, mechanicznemu usuwaniu tlenków tuż przed spawaniem, używaniu urządzeń TIG z prądem przemiennym AC lub spawarek MIG z funkcją podwójnego pulsu, a także dokładnemu sterowaniu ilością ciepła dostarczanego przez łuk.
Wielu wykonawców szybko przekonuje się, że aluminium nie wybacza nawet małych błędów. Przy konstrukcjach nośnych, częściach maszyn i ramach pojazdów dobrym rozwiązaniem jest powierzenie pracy wyspecjalizowanemu zakładowi. Fachowe spawanie aluminium - oferta BudExpert obejmuje odpowiednie przygotowanie materiału, dobór technologii i kontrolę całego procesu. W takim miejscu rygorystyczne zasady pracy są codziennym standardem.
Reklama
Dlaczego spawanie aluminium wymaga doświadczenia?
Przejście ze spawania stali węglowej na aluminium jest dla wielu spawaczy dużą zmianą. Ciekłe aluminium zachowuje się bardzo dynamicznie. Jest rzadkie, a podczas nagrzewania nie daje wyraźnego sygnału w postaci czerwonego żaru. Przez cały czas wygląda podobnie - pozostaje srebrzyste. Nagle jednak może zapaść się pod własnym ciężarem i utworzyć dziurę, którą trudno później naprawić.
Doświadczony spawacz korzysta więc z innych oznak. Obserwuje kształt brzegów jeziorka, sposób odbijania światła łuku od ciekłego metalu oraz dźwięk wyładowania. Bez wielu godzin praktyki i dobrego wyczucia podawania drutu lub pręta trudno uzyskać połączenia, które będą powtarzalne, mocne i estetyczne.
Reklama
Właściwości aluminium wpływające na spawalność
Jednym z najważniejszych parametrów jest przewodność cieplna aluminium. Jest ona ponad trzy razy większa niż w przypadku stali niestopowej. Ciepło z łuku szybko przechodzi w głąb materiału, który działa jak radiator. Na początku spoiny trzeba więc dostarczyć dużo energii, aby w ogóle utworzyć jeziorko. Później prąd należy szybko zmniejszać, ponieważ cały element stopniowo się nagrzewa.
Drugim problemem jest duża rozszerzalność cieplna aluminium oraz znaczny skurcz podczas krzepnięcia. Skurcz może wynosić nawet 6-7%. Powstają wtedy duże naprężenia wewnętrzne. Jeśli technika pracy nie zostanie odpowiednio dobrana, może dojść do pęknięć gorących albo trwałego odkształcenia całego elementu.
Reklama
Różnice między aluminium a jego stopami
Czyste aluminium techniczne, należące do serii 1xxx, dobrze nadaje się do spawania, ale ma niewielką wytrzymałość mechaniczną. Z tego powodu wykorzystuje się je głównie w przemyśle chemicznym i spożywczym. Więcej problemów sprawiają stopy konstrukcyjne. Są one oznaczane międzynarodowym, czterocyfrowym systemem, a zawarte w nich dodatki stopowe zmieniają sposób zachowania ciekłego metalu.
Popularne stopy serii 5xxx, zawierające magnez, dobrze się spawają i są odporne na korozję morską. Profile serii 6xxx, zawierające magnez i krzem, wymagają natomiast ścisłej kontroli ciepła, ponieważ łatwiej pękają w strefie wpływu ciepła, czyli HAZ. Stopy serii 2xxx z dodatkiem miedzi oraz większość stopów serii 7xxx z cynkiem uznaje się za trudne lub niespawalne przy klasycznym spawaniu łukowym. Powodem jest duża skłonność do pękania podczas krzepnięcia.
Reklama
Metody spawania aluminium wybierane przez profesjonalistów
W zakładach przemysłowych najczęściej stosuje się dwie metody: TIG, czyli Tungsten Inert Gas, oraz MIG, czyli Metal Inert Gas. Teoretycznie aluminium można spawać także elektrodą otuloną MMA, lecz w profesjonalnych pracach korzysta się z tej metody bardzo rzadko. Złącze jest wtedy mniej czyste, żużel trudno usunąć, a kontrola kształtu spoiny jest ograniczona.
Wybór metody zależy od grubości elementów, liczby wykonywanych sztuk i obciążeń, którym będzie poddawany gotowy detal. Fachowcy dobierają proces tak, aby ograniczyć szerokość strefy wpływu ciepła i w jak największym stopniu zachować pierwotne właściwości metalu.
Reklama
Spawanie TIG AC zapewniające precyzyjną kontrolę jeziorka
TIG z prądem przemiennym AC jest często stosowany przy cienkich blachach, zwykle o grubości poniżej 3 mm, rurach ciśnieniowych oraz złączach, które muszą być szczelne i estetyczne. Łuk powstaje między nietopliwą elektrodą wolframową, często z dodatkiem ceru albo lantanu, a spawanym elementem. Cały proces odbywa się w osłonie gazu obojętnego.
Dużą zaletą TIG AC jest podział cyklu na dwie fazy. Faza dodatnia odpowiada za czyszczenie katodowe, które rozbija tlenki glinu. Faza ujemna daje głębsze wtopienie i ogranicza nagrzewanie elektrody wolframowej. Dzięki temu spawacz może dokładnie kontrolować wielkość jeziorka i ręcznie podawać pręt spawalniczy w odpowiednim momencie.
Reklama
Spawanie MIG zwiększające wydajność pracy
Przy grubszych elementach, zazwyczaj powyżej 3-4 mm, oraz przy produkcji dużej liczby ram i podobnych konstrukcji często wybiera się metodę MIG. Drut elektrodowy jest podawany w sposób ciągły przez uchwyt. Pozwala to spawać znacznie szybciej niż metodą TIG.
Spawanie aluminium MIG wymaga jednak sprzętu, który nie będzie zgniatał ani blokował miękkiego drutu. Stosuje się prowadniki teflonowe lub grafitowo-teflonowe, rolki podajnika z półokrągłym rowkiem typu „U” oraz uchwyty Push-Pull albo Spool-Gun. Często używa się też łuku pulsującego lub podwójnego pulsu. Ogranicza to liczbę odprysków i zmniejsza ryzyko przepalenia cienkich ścianek.
Reklama
Przygotowanie aluminium, sprzętu i materiałów
W spawaniu aluminium duża część jakości złącza zależy od czynności wykonanych jeszcze przed uruchomieniem uchwytu. Materiał źle znosi tłuste zabrudzenia, wilgoć i inne zanieczyszczenia. Pominięcie przygotowania często szybko prowadzi do powstawania porów w całej objętości spoiny.
Specjalistyczne zakłady wydzielają osobne stanowiska do obróbki aluminium. Są one oddzielone od miejsc, w których szlifuje się stal czarną. Pył ze stali węglowej, który osiądzie na aluminium, może zanieczyścić przetop i stać się przyczyną silnej korozji galwanicznej.
Reklama
Rozpoznanie gatunku i stanu materiału przed spawaniem
Przed wyborem technologii trzeba ustalić dokładny skład chemiczny materiału oraz jego stan po obróbce cieplnej, na przykład T6, H111 lub O. Nieprawidłowe podejście do stopów utwardzanych wydzieleniowo może spowodować duży i trwały spadek wytrzymałości w strefie wpływu ciepła. W niektórych przypadkach jest ona mniejsza nawet o 40-50% w porównaniu z materiałem rodzimym.
Ważny jest także kształt krawędzi łączonych części. Przy płytach grubszych niż 3-4 mm wykonuje się zwykle ukosowanie pod kątem od 60° do 90°. Stosuje się rowki w kształcie litery V albo U. Dzięki temu można uzyskać pełny przetop bez nadmiernego zwiększania prądu i przegrzewania lica spoiny.
Reklama
Wybór drutu spawalniczego do konkretnego stopu
W spawaniu aluminium często unika się drutu o dokładnie takim samym składzie jak materiał rodzimy, jeśli dany stop łatwo pęka podczas krzepnięcia. Najczęściej stosowane są dwa rodzaje spoiwa: ER4043, znany jako AlSi5, oraz ER5356, czyli AlMg5.
Drut ER4043 z dodatkiem krzemu dobrze rozpływa się, ma niższą temperaturę topnienia i dobrze ogranicza pękanie skurczowe. Często wybiera się go do stopów serii 6xxx i elementów odlewanych. Spoina wykonana tym drutem słabiej nadaje się jednak do późniejszego anodowania dekoracyjnego, ponieważ ciemnieje. Drut ER5356 z magnezem daje większą wytrzymałość na ścinanie i rozciąganie oraz zachowuje podobny kolor po anodowaniu. Przy przegrzaniu złącza jest jednak bardziej podatny na pękanie.
Reklama
Argon, hel czy mieszanka gazów osłonowych?
Najczęściej używanym gazem osłonowym jest czysty argon o wysokiej klasie czystości. Stosuje się zwykle klasę co najmniej 4.5, a często 4.8 lub 5.0. Argon ułatwia zajarzenie łuku, daje stabilne wyładowanie i dobrze działa podczas czyszczenia powierzchni w fazie prądu przemiennego.
Przy grubych ściankach fachowcy mogą użyć mieszanki argonu z helem, na przykład 70% Ar i 30% He albo 50% Ar i 50% He. Hel ma wyższy potencjał jonizacji i lepiej przewodzi ciepło. W efekcie łuk jest gorętszy i wnika głębiej w materiał. W wielu przypadkach można wtedy ograniczyć albo całkowicie pominąć podgrzewanie grubych profili, a także zwiększyć prędkość spawania.
Warstwa tlenku i problemy z czystością spoiny
Al₂O₃, czyli tlenek glinu, powstaje na powierzchni aluminium po kontakcie z tlenem z powietrza. Jest dobrym izolatorem elektrycznym i ma zwartą strukturę. Sam metal staje się ciekły już przy 660°C, ale tlenek pozostaje stały aż do temperatury przekraczającej 2050°C. Tworzy więc warstwę, która może blokować połączenie brzegów rowka spawalniczego.
Jeśli tlenek nie zostanie usunięty przed spawaniem i nie będzie właściwie rozbijany w trakcie pracy, może pozostać w krzepnącym jeziorku. Powstają wtedy kruche, nieregularne wtrącenia niemetaliczne. W gotowej konstrukcji działają one jak wewnętrzne karby i mogą mocno obniżyć odporność złącza na zmęczenie.
Dlaczego tlenek glinu utrudnia zajarzenie i przetopienie?
Warstwa tlenkowa ma dużą rezystancję elektryczną. Utrudnia to rozpoczęcie łuku i może powodować niestabilne wyładowanie, które przesuwa się po powierzchni materiału. Dodatkowym problemem jest różna gęstość tlenku i ciekłego aluminium. Nierozpuszczone cząstki Al₂O₃ mogą opadać w ciekłym metalu zamiast wypływać na jego powierzchnię.
Tlenki pozostające na ściankach rowka utrudniają zwilżenie materiału rodzimego przez ciekłe spoiwo. Może wtedy powstać przyklejenie albo brak przetopu. Z zewnątrz spoina może wyglądać prawidłowo, lecz po wykonaniu przekroju okazuje się, że nie połączyła się metalurgicznie ze ścianką rowka.
Jak profesjonaliści czyszczą aluminium bez wprowadzania zanieczyszczeń?
Przygotowanie aluminium obejmuje dwa etapy: czyszczenie chemiczne i mechaniczne. Najpierw element dokładnie odtłuszcza się lotnym rozpuszczalnikiem, na przykład acetonem albo specjalnym środkiem bez chloru. Nie należy szlifować materiału przed odtłuszczeniem. Podczas szlifowania tłuste substancje mogłyby zostać wciśnięte w mikroskopijne pory aluminium.
Po całkowitym wyschnięciu rozpuszczalnika usuwa się tlenek szczotką ze stali nierdzewnej. Taka szczotka powinna być używana wyłącznie do aluminium. Czyszczenie wykonuje się ręcznie albo przy małej prędkości obrotowej i z umiarkowanym naciskiem. Chodzi o to, aby nie wcierać tlenków w miękką powierzchnię. Oczyszczony materiał najlepiej zespawać w ciągu 4 godzin. Później warstwa tlenkowa ponownie narasta i staje się grubsza.
Odprowadzanie ciepła, przepalenia i odkształcenia
Kontrola ciepła podczas spawania aluminium polega na radzeniu sobie z dwoma zjawiskami. Na początku ściegu ciepło szybko ucieka w głąb materiału, a pod koniec zaczyna się kumulować. Gdy element osiągnie odpowiednio wysoką temperaturę, jeziorko może nagle się powiększyć. Często dochodzi wtedy do przepalenia, zwłaszcza przy cienkich ściankach i złączach pachwinowych lub doczołowych.
Doświadczeni spawacze nie korzystają wyłącznie ze stałych ustawień źródła prądu. Stosują metody, które pozwalają zmieniać ilość ciepła dostarczanego do elementu podczas wykonywania całej spoiny.
Jak wysoka przewodność cieplna aluminium destabilizuje łuk?
Szybkie odprowadzanie ciepła ze strefy spawania utrudnia utrzymanie stałego kształtu obszaru łuku. Po rozpoczęciu pracy na zimnym detalu energia rozchodzi się tak szybko, że przetop pozostaje płytki. Lico spoiny może być wtedy wypukłe i słabo połączone z podłożem.
Po pokonaniu tego problemu i przesunięciu uchwytu wzdłuż złącza cała część zaczyna się szybko nagrzewać. Łuk stapia wtedy większy obszar, niż wymaga tego spoina. Jeśli spawacz nie zareaguje, ciekły metal może się rozlać, a wyładowanie straci stabilność.
Dobór natężenia prądu, napięcia i prędkości spawania
Przy tej samej grubości aluminium zwykle potrzebuje większego prądu niż stal. Dla cienkich blach o grubości około 1,5-2 mm prąd TIG wynosi zazwyczaj 60-90 A. Przy elementach o grubości 6-10 mm wartości robocze często przekraczają 220-280 A.
W metodzie MIG napięcie łuku ustawia się przeważnie o 2-3 V wyżej niż przy spawaniu stali. Ułatwia to płynne, natryskowe albo impulsowe przenoszenie metalu przez łuk i ogranicza zwarcia. Duże znaczenie ma także prędkość ruchu. Fachowcy prowadzą uchwyt szybko i zdecydowanie, aby nie przegrzewać obszaru obok spoiny.
Jak ograniczyć przepalenia, zapadanie jeziorka i odkształcenia?
Jednym z najlepszych sposobów na ograniczenie odkształceń i przepaleń jest spawanie impulsowe. Prąd zmienia się między wartością szczytową, która topi materiał i daje przetop, a prądem bazowym, który pozwala częściowo zakrzepnąć jeziorku. Zmniejsza to średnią ilość ciepła dostarczanego do elementu i ułatwia kontrolę jego temperatury.
Przy zaawansowanych pracach TIG bardzo przydatny jest pedał zdalnego sterowania prądem albo regulacja umieszczona w uchwycie. Spawacz może zacząć od wysokiego prądu, aby szybko utworzyć jeziorko, a następnie stopniowo zmniejszać amperaż w miarę zbliżania się do końca elementu. Ogranicza to ryzyko zapadnięcia krawędzi.
Mocowanie, sczepianie i kolejność wykonywania spoin
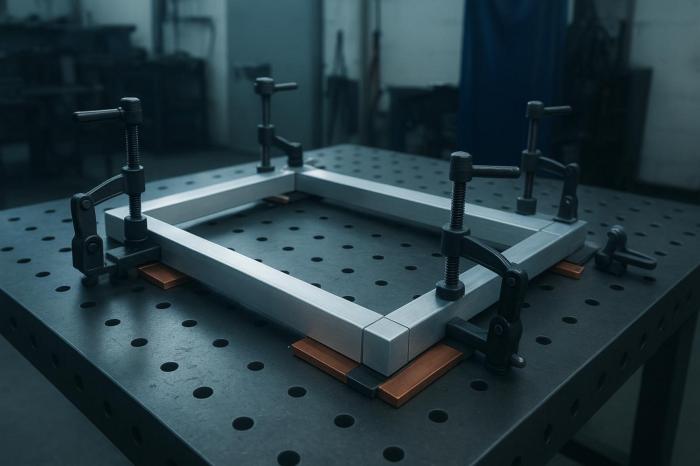
Aluminium rozszerza się pod wpływem ciepła około dwa razy bardziej niż stal. Z tego powodu przyrządy spawalnicze muszą być przygotowane z dużą dokładnością. Elementy mocuje się sztywno za pomocą docisków. Często wykorzystuje się miedziane albo nierdzewne podkładki formujące grań. Odbierają one także część nadmiaru ciepła.
Sczepy montażowe wykonuje się gęściej niż przy konstrukcjach stalowych - często co 50-100 mm, zależnie od sztywności profilu. Fachowcy korzystają też ze spawania krokowego, wstecznego i naprzemiennego. Ściegi układa się symetrycznie po obu stronach osi obojętnej konstrukcji. Pozwala to częściowo równoważyć skurcz i zachować wymiary gotowego wyrobu.
Parametry i technika spawania stosowane przez fachowców
Samo ustawienie prądu na panelu spawarki nie wystarcza. Duże znaczenie ma sposób prowadzenia uchwytu, jego kąt, odległość elektrody lub dyszy od materiału oraz przepływ gazu. Osłona musi chronić ciekłe aluminium przed powietrzem.
Fachowcy powtarzają ruchy możliwie dokładnie i nie kołyszą niepotrzebnie palnikiem. W aluminium, inaczej niż przy szerokim prowadzeniu stosowanym czasem w stali, najczęściej prowadzi się łuk po prostej linii.
Ustawienie przepływu gazu, zwykle 10-18 l/min dla argonu
Gaz osłonowy powinien wypływać spokojnie i równomiernie. Przy czystym argonie typowy przepływ na dyszy wynosi od 10 do 18 litrów na minutę. Wartość zależy między innymi od średnicy dyszy ceramicznej, zwykle nr 6-8 przy TIG, oraz od warunków panujących w miejscu pracy.
Zbyt mały i zbyt duży przepływ powodują problemy. Przy niedoborze gazu jeziorko może się utleniać. Zbyt duży przepływ tworzy zawirowania na końcu dyszy. Wtedy powietrze z otoczenia może zostać zassane pod osłonę, a zawartość wodoru w łuku szybko wzrasta.
Kąt prowadzenia uchwytu i długość łuku
Aluminium spawa się metodą TIG i MIG przede wszystkim techniką pchającą. Uchwyt pochyla się zwykle o 10-15° od pionu, w stronę ruchu spawania. Prowadzenie uchwytu techniką „ciągnięcia” jest poważnym błędem. Może wprowadzać tlenki pod jeziorko, zanieczyszczać spoinę sadzą i osłabiać ochronę gazową nad krzepnącym ściegiem.
Łuk powinien być możliwie krótki, ale bez dotykania elektrody wolframowej lub dyszy do ciekłego metalu. Zbyt długi łuk traci skupienie, rozprowadza ciepło na boki, poszerza strefę wpływu ciepła i ułatwia przesuwanie się wyładowania po krawędziach warstwy tlenkowej.
Regulacja balansu AC i częstotliwości w metodzie TIG
W nowoczesnych źródłach inwertorowych duże znaczenie ma ustawienie kształtu i parametrów fali AC. Balans określa udział polaryzacji dodatniej, która czyści powierzchnię, oraz ujemnej, która daje wtopienie. Fachowcy często ustawiają 65-75% czasu na elektrodzie ujemnej, co oznacza około 25-35% czasu czyszczenia. Takie ustawienie chroni elektrodę wolframową przed nadmiernym topieniem i skupia łuk głębiej w materiale.
Częstotliwość prądu przemiennego, zwykle ustawiana w zakresie 80-150 Hz, wpływa na kształt łuku. Zwiększenie jej powyżej typowych 50-60 Hz zwęża i usztywnia łuk. Dzięki temu można dokładniej skierować ciepło w narożnik spoiny pachwinowej i ograniczyć podtapianie bocznych ścianek.
Porowatość, pęknięcia i inne wady spoin aluminiowych
Wady spoin aluminiowych często znajdują się wewnątrz złącza, a nie tylko na jego powierzchni. Ze względu na budowę stopów takie defekty mogą mocno obniżyć odporność części na zmienne obciążenia. Niektóre badania zmęczeniowe pokazują, że niekontrolowane pory mogą zmniejszyć granicę zmęczenia konstrukcji nawet o 30-50% w porównaniu z prawidłowym, jednorodnym złączem.
Pracownicy kontroli jakości, którzy mają duże doświadczenie, potrafią często rozpoznać rodzaj wady i na tej podstawie wskazać błąd w przygotowaniu materiału, ustawieniach urządzenia albo sposobie prowadzenia uchwytu.
Porowatość: wpływ wilgoci, wodoru i nieszczelnej osłony gazowej
Wodór jest gazem, który łatwo rozpuszcza się w ciekłym aluminium. Gdy metal przechodzi ze stanu ciekłego w stały, jego rozpuszczalność spada prawie dwudziestokrotnie. Wodór pochodzący z wilgoci na powierzchni materiału, brudnego drutu lub zawilgoconych przewodów gazowych próbuje wtedy szybko wydostać się z jeziorka. Jeśli metal krzepnie szybciej, niż gaz może się uwolnić, pęcherzyki zostają w spoinie i tworzą pory.
W zaawansowanej produkcji kontroluje się zawartość wodoru w materiale wsadowym i utrzymuje ją poniżej 2 ppm. Niebezpieczne są również małe nieszczelności w układzie chłodzenia uchwytu cieczą. Nawet niewielka ilość płynu, która dostanie się do osłony gazowej, może nasycić łuk wodorem. Takie złącze często zostaje odrzucone podczas badań radiograficznych.
Pęknięcia gorące i wpływ składu stopu
Pęknięcia gorące, nazywane też krystalizacyjnymi, powstają podczas krzepnięcia metalu. Między rosnącymi kryształami pozostają wtedy cienkie warstwy ciekłej fazy o niższej temperaturze krzepnięcia. Skurcz metalu tworzy naprężenia, które rozrywają te delikatne połączenia. Pęknięcia biegną najczęściej wzdłuż osi spoiny.
Szczególnie narażone są stopy o niekorzystnym udziale dodatków stopowych. Przykładem są niektóre stopy Al-Mg-Si spawane bez odpowiedniego spoiwa, które nie ogranicza obszaru kruchego. Częstym błędem jest również nagłe wyłączenie łuku na końcu spoiny bez uzupełnienia krateru. Naprężenia skupiają się wtedy w jednym miejscu i tworzą pęknięcie kraterowe o kształcie gwiazdy.
Przeciwdziałanie wadom przez korektę parametrów i techniki prowadzenia uchwytu
Do ograniczania pęknięć kraterowych służy funkcja wypełniania krateru, znana jako Crater Fill lub Down Slope. Urządzenie stopniowo zmniejsza prąd, a spawacz może nadal podawać spoiwo, aż jeziorko całkowicie zastygnie. Dobrym sposobem jest także zakończenie ściegu przez cofnięcie palnika o kilkanaście milimetrów na wcześniej wykonany fragment spoiny.
Aby ograniczyć porowatość, trzeba dać ciekłemu metalowi więcej czasu na uwolnienie gazów. Można nieco zmniejszyć prędkość spawania, podnieść prąd bazowy albo wstępnie podgrzać grube elementy do 60-120°C. Należy przy tym uważać, aby nie pogorszyć właściwości cieplnych stopów utwardzanych. Dobór właściwych parametrów bywa na tyle wymagający, że przy odpowiedzialnych konstrukcjach warto powierzyć spawanie doświadczonym wykonawcom — więcej informacji znajdziesz na stronie https://budexpert.com.pl/.
Kontrola jakości, bezpieczeństwo i ocena gotowej spoiny
Po zakończeniu spawania sprawdza się jakość połączenia zgodnie z normami międzynarodowymi, między innymi PN-EN ISO 10042. Norma ta określa poziomy jakości B, C i D dla spoin aluminiowych. Sama ocena wyglądu powierzchni nie wystarcza do potwierdzenia prawidłowego wykonania złącza.
Aluminium wymaga także szczególnej ochrony pracownika. Jasny łuk oraz gazy powstające podczas spawania powodują zagrożenia większe niż przy wielu zwykłych pracach ślusarskich. Konieczne są odpowiednie środki ochrony osobistej i sprawna wentylacja.
Ocena wizualna lica, grani i kształtu spoiny
Podczas podstawowej kontroli wizualnej, czyli VT, sprawdza się kształt lica spoiny. Szuka się między innymi podtopień krawędzi, zbyt dużej wypukłości, braku przetopu w grani oraz otwartych porów. Dobrze wykonana spoina ma równomierne, drobne łuski i łagodnie przechodzi w materiał rodzimy. Nie powinna mieć ostrych karbów.
Nagłe zmiany grubości spoiny w miejscu przejścia lica w blachę, określanym jako „toe”, mogą skupiać naprężenia. Dlatego w konstrukcjach pracujących pod zmiennym obciążeniem lico czasem frezuje się albo szlifuje. Gładkie przejście ułatwia równomierne przenoszenie sił.
Badania penetracyjne, radiograficzne i ultradźwiękowe
Do wykrywania wad wychodzących na powierzchnię stosuje się badania penetracyjne PT. Na element nakłada się specjalny barwnik, a następnie wywoływacz. Środek pokazuje drobne pęknięcia, których nie widać podczas zwykłych oględzin. Metoda jest szybka i przydatna między innymi przy sprawdzaniu szczelności aluminiowych zbiorników.
W krytycznych konstrukcjach nośnych, takich jak ramy pojazdów i rurociągi ciśnieniowe, często wykonuje się badania radiograficzne RT. Aluminium ma małą gęstość, dlatego promieniowanie rentgenowskie dobrze pokazuje pory, wtrącenia tlenkowe i braki przetopu wewnątrz spoiny. Zwykłe badania ultradźwiękowe UT są trudniejsze przy cienkich elementach aluminiowych z powodu tłumienia i rozpraszania fali na granicach ziaren. W takich przypadkach stosuje się zaawansowane głowice Phased Array, czyli PAUT.
Ochrona przed promieniowaniem UV, odpryskami i dymami spawalniczymi
Spawanie aluminium wytwarza silne promieniowanie optyczne, w tym dużą ilość promieniowania UV. Srebrzysta powierzchnia blach dodatkowo odbija światło. Przyłbica powinna więc mieć filtr o wysokim stopniu zaciemnienia, zwykle DIN 11-13. Odzież robocza musi dokładnie zakrywać ciało. Promieniowanie UV może w ciągu kilku minut spowodować oparzenia podobne do oparzeń słonecznych.
Drugim zagrożeniem są dymy zawierające drobne cząstki tlenków aluminium oraz drażniący ozon O₃. Ozon powstaje, gdy promieniowanie UV oddziałuje z tlenem znajdującym się wokół osłony argonowej. Wdychanie pyłu tlenku glinu może prowadzić do trwałych chorób układu oddechowego, w tym pylicy aluminiowej, zwanej glinozą. Stanowisko musi mieć wydajny odciąg miejscowy. W zamkniętych pomieszczeniach spawacz powinien dodatkowo korzystać z nawiewowego systemu ochrony dróg oddechowych PAPR z filtrem TH3.
Nowe kierunki: cyfrowa kontrola, zgrzewanie tarciowe i obróbka cieplna
Nowoczesne łączenie aluminium coraz częściej korzysta z metod innych niż klasyczny łuk elektryczny. W produkcji seryjnej odpowiedzialnych konstrukcji, szczególnie przy wytwarzaniu baterii trakcyjnych dla pojazdów elektrycznych, coraz większe zastosowanie ma zgrzewanie tarciowe z mieszaniem materiału, czyli FSW - Friction Stir Welding. Metoda ta łączy metale w stanie stałym, bez tworzenia ciekłego jeziorka. Dzięki temu można uniknąć wielu problemów związanych z porowatością wodorową, wtrąceniami tlenkowymi i pęknięciami gorącymi. Możliwe jest też łączenie stopów, które wcześniej uznawano za bardzo trudne do spawania.
Rozwijają się również hybrydowe procesy laserowo-łukowe Laser-MIG. Precyzyjna wiązka lasera tworzy głęboki i wąski przetop, a łuk MIG podaje spoiwo oraz kompensuje niedokładności montażowe. W zrobotyzowanych stanowiskach algorytmy uczenia maszynowego mogą analizować światło łuku w czasie rzeczywistym. Dzięki temu system może zmienić prąd na ułamki sekundy przed powstaniem wady. Przy stopach utwardzanych cieplnie coraz częściej stosuje się także obróbkę po spawaniu, między innymi sztuczne starzenie i ujednorodnianie termiczne, czyli PWHT. Zabiegi te pozwalają w dużym stopniu odzyskać pierwotną wytrzymałość materiału w strefie rodzimej i przejściowej.
Czytaj nas w Google
Dodaj do Google
Źródło i opracowanie własne
Aktualizacja: 28/09/2026 11:29

Reklama
Najnowsze rolki
Reklama
Wideo Koscierski.info
Reklama


Reklama


- Dzisiejsze 14
- Praca 71
- Usługi 45
- Motoryzacja 9
- Towarzyskie 7
- Rolnictwo 6
- Dom i ogród 4
- Nieruchomości 4
Reklama
Reklama
Najnowsze wiadomości
- 28/09 Kościerzyna. Spotkanie z marszałkiem Sejmu Włodzimierzem Czarzastym. Będzie okazja do zadawania pytań
- 28/09 Pomorski Kongres Lokalnych Liderek „Wieś kobietą stoi”. Panie z pasją do działania spotkają się w Kościerzynie
- 28/09 Ruszyła rekrutacja na 42. Plener Sztuki Ludowej i Rękodzieła Pomorza
- 28/09 Radni powiatu chcą do metropolii. Decyzja podzieliła lokalne środowisko PiS?
- 28/09 Pierwsza porażka Kaszubii w tym sezonie. Derby powiatu w A oraz B klasie!
- 27/09 Bieg Mazurka w Będominie. Sportowa rywalizacja i lekcja patriotyzmu
- 27/09 Tragedia była blisko. Audi potrąciło 14-latkę na hulajnodze. Nagrała to kamera TVP
- 26/09 Śmierć dziecka w Kościerzynie! 3-latka przygniótł samochód!
- 26/09 Bal Emeryta w Dziemianach. Seniorzy pokazali, że na dobrą zabawę nigdy nie jest za późno
- 25/09 Kierowcy muszą liczyć się z utrudnieniami. Ruszyła budowa drogi rowerowej M. Klincz – W. Klincz
- 25/09 Nowa dyrektor przedszkola w Nowych Polaszkach. Katarzyna Studzińska pokieruje placówką przez pięć lat
- 25/09 Policja u przedszkolaków w Dziemianach. Rozmawiano o bezpieczeństwie
- 24/09 Kościerzyna. Badania w mobilnej pracowni mammograficznej
- 24/09 XXVIII sesja Rady Powiatu Kościerskiego - sprawdź program
- 24/09 Czujniki wykryją pieszego. W Kościerzynie działają kolejne inteligentne przejścia
- 24/09 Zamordowany przez komunistów. Dziemiany pamiętają o kpt. Alojzym Bruskim „Grabie”
- 24/09 Kościerscy policjanci zatrzymali pijanego kierowcę. Mężczyzna musi opuścić Polskę!
- 23/09 Supersamochody na Rynku w Kościerzynie. Charytatywne wydarzenie motoryzacyjne
- 23/09 Jubileusz lokacji Radunia. Odsłonięcie obelisku i Święto Strażaka
- 23/09 Dzień Ziemniaka w Tuszkowach - msza polowa, poświęcenie altany i kaszubska biesiada